
注塑设备振动抑制与虚拟调试
01
项目背景
速度提升后,振动从哪里来?
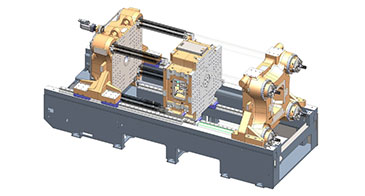
我们在本项目中面对的是注塑设备提速后的振动与机械负载。只改速度指令已经不够,需要先看清物理系统的响应,再决定调控制还是改硬件。
工作从可测量的运行基线开始。先选定一条关键运动轴和一个重复出现的问题工况,而不是一上来为整机所有部件追求同等建模精度。
02
技术路线
运行数据、动力学模型与控制联调。
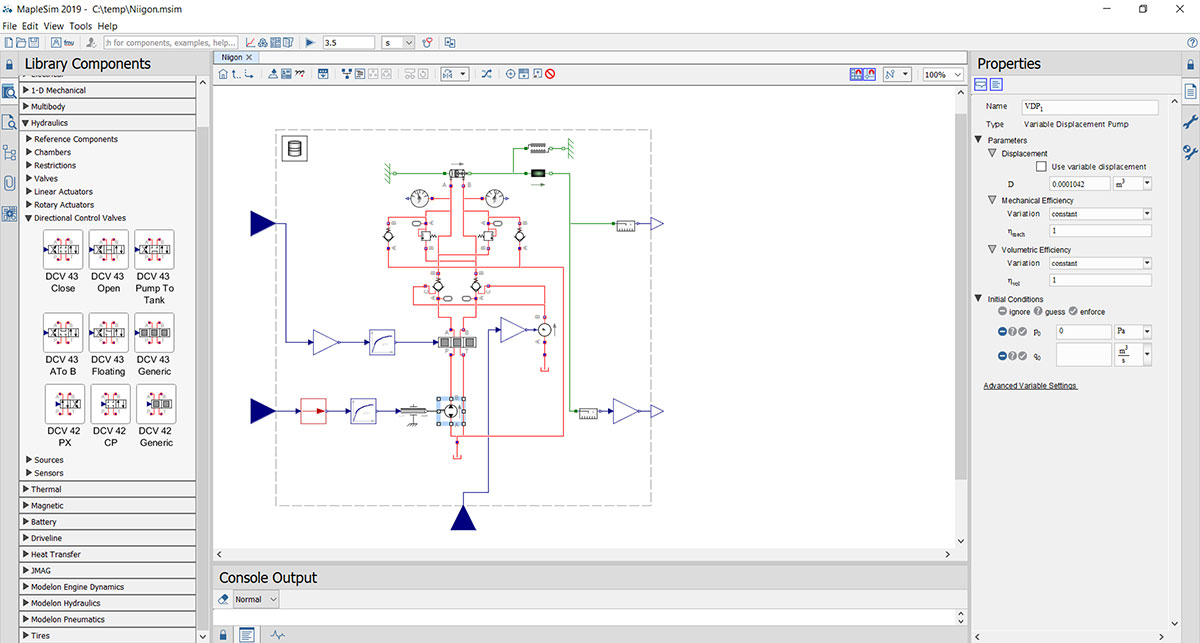
我们用速度、位置和转矩等运行数据支撑建模,把几何关系、质量惯量、传动参数和控制接口分开管理,再把校核后的模型用于控制策略比较。
难以直接测到的参数会记下识别依据和适用范围,不会把拟合某一次运行的结果当成所有工况的真实值。
03
实施过程
先校核模型,再比较策略。
实施按基线数据复核、模型校核、策略试验和现场对照四段推进。每段固定输入与版本,把方案比较前移,而不是省略现场验证。
控制参数变化后,我们重新跑原有关键工况,确认没有把问题转移到另一个速度区间。
04
交付内容与验收
交付模型源工程、参数来源、接口说明、控制配置、运行日志和对比曲线。验收时能在接收方环境复现选定工况,并说明原始数据与仿真输出如何对齐。
振动峰值、稳定时间、驱动负载等指标在开工前约定统计窗口和单位。最终效果取决于数据质量、建模边界和现场条件。
05
适用范围
适合具有重复运动、可记录轴状态且允许离线分析的装备优化。不适合把尚未校核的模型直接接入生产控制。
若本阶段只交付软件仿真,明确不含实机性能保证;需要现场调试时,另行确认设备权限、安全责任、试验窗口和应急停机安排。
06
实施效果
把节拍问题前移到模型里。
我们先建立经过校核的设备模型,在虚拟环境里分析振动并比较控制策略,再决定现场改控制还是改硬件,减少直接靠硬件改造和现场试凑的次数。
节拍是否改善,按相同产品、负载和质量约束下的周期时间、残余振动与停机时长做前后对照,确认收益没有以质量或寿命为代价。